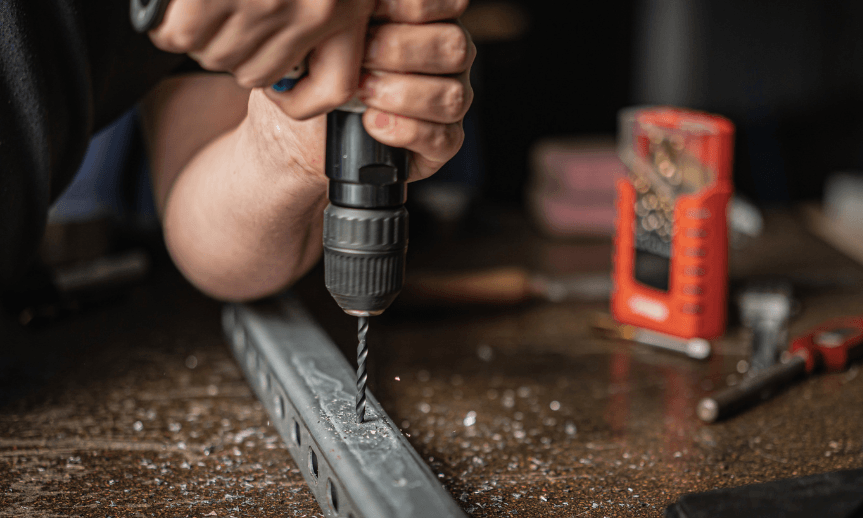
Vrtání do oceli není složité, pokud víte, jaký vrták použít a jak nastavit vrtačku. V praxi ale stačí příliš vysoké otáčky, tupý nástroj nebo nedostatečné mazání a místo čistého otvoru získáte přehřátý vrták a poškozený materiál.
Poradíme vám, jak správně vrtat do oceli, jak přizpůsobit otáčky průměru vrtáku a kdy se vyplatí použít řezný olej. Zaměříme se také na vrtání ocelových plechů, které má svá specifika.
Proč se při vrtání do oceli vrták přehřívá?
Na rozdíl od dřeva klade ocel při vrtání značný odpor. Břity vrtáku musí postupně odebírat kov ve formě třísek, přičemž vzniká teplo. Pokud vrták nemá správnou geometrii, pracuje při nevhodných otáčkách nebo se dostatečně nemaže, začne se místo účinného řezání nadměrně zahřívat.
Přehřátí poznáte podle změny barvy vrtáku, kouře z místa vrtání nebo situace, kdy nástroj přestává odebírat třísky, přestože na něj tlačíte. V takovém případě práci přerušte a zkontrolujte ostří i nastavení vrtačky.
Důležité je také vědět, jakou ocel opracováváte. Běžné konstrukční oceli, například S235, se vrtají poměrně snadno. U pevnějších materiálů, nerezových nebo kalených ocelí už může být nutné použít odolnější nástroj a jiné řezné podmínky.
Jaký vrták do oceli vybrat?
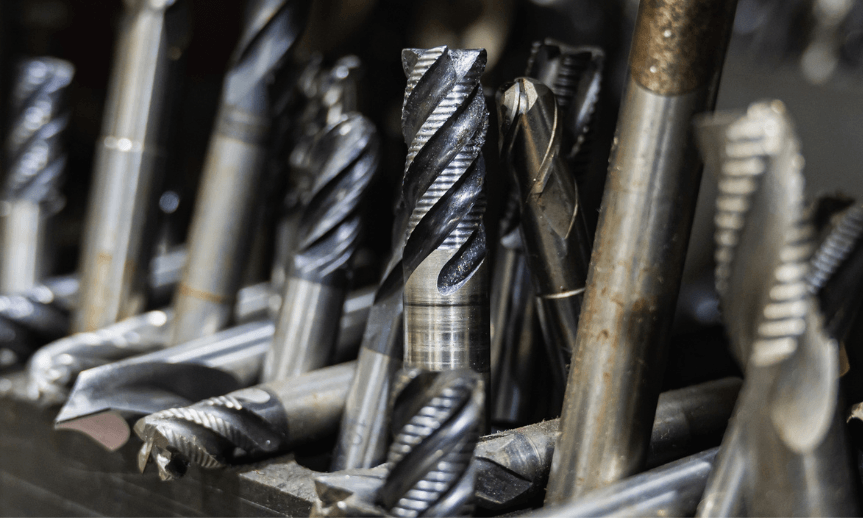
Pro běžné vrtání do konstrukční oceli postačí kvalitní spirálový vrták z rychlořezné oceli označovaný HSS. Je dostatečně odolný a cenově dostupný pro většinu domácích i zámečnických prací.
Pokud však vrtáte častěji, do silnějšího materiálu nebo do obtížně obrobitelných ocelí, vyplatí se zvážit kvalitnější provedení.
- Vrtáky HSS jsou univerzální volbou pro běžné ocelové plechy, profily a další hutní materiál. Při správných otáčkách a mazání zvládnou většinu obvyklých prací.
- Vrtáky HSS-Co obsahují kobalt, který zvyšuje jejich odolnost při vyšších pracovních teplotách. Hodí se zejména pro nerezové a náročněji obrobitelné oceli.
- Vrtáky s povlakem TiN mají povrch upravený nitridem titanu, který může snižovat tření a opotřebení. Samotný zlatavý povlak však není zárukou kvality. Zásadní zůstává materiál vrtáku, jeho geometrie a správné použití.
Pozornost věnujte také úhlu špičky. Pro běžné konstrukční oceli se často používá úhel 118°, zatímco vrtáky s úhlem 135° a křížovým podbrusem mohou lépe centrovat a usnadnit začátek vrtání.
Jak nastavit správné otáčky při vrtání do oceli?
Jednou z nejčastějších chyb je vrtání vysokými otáčkami bez ohledu na průměr vrtáku. Základní pravidlo přitom zní: čím větší průměr vrtáku, tím nižší otáčky.
Pro orientaci můžete při vrtání běžné konstrukční oceli vrtákem HSS vycházet z následujících hodnot. Tabulka počítá s řeznou rychlostí přibližně 20–25 m/min a dostatečným mazáním.
|
Průměr vrtáku |
Orientační otáčky za minutu |
|
3 mm |
2 100–2 650 |
|
5 mm |
1 270–1 590 |
|
6 mm |
1 060–1 330 |
|
8 mm |
800–1 000 |
|
10 mm |
640–800 |
|
12 mm |
530–660 |
U ruční vrtačky, méně stabilního upnutí nebo nedostatečného chlazení je vhodné začít na spodní hranici, případně ještě níže. Konkrétní doporučení výrobce vrtáku má vždy přednost.
Otáčky můžete vypočítat také podle vztahu:
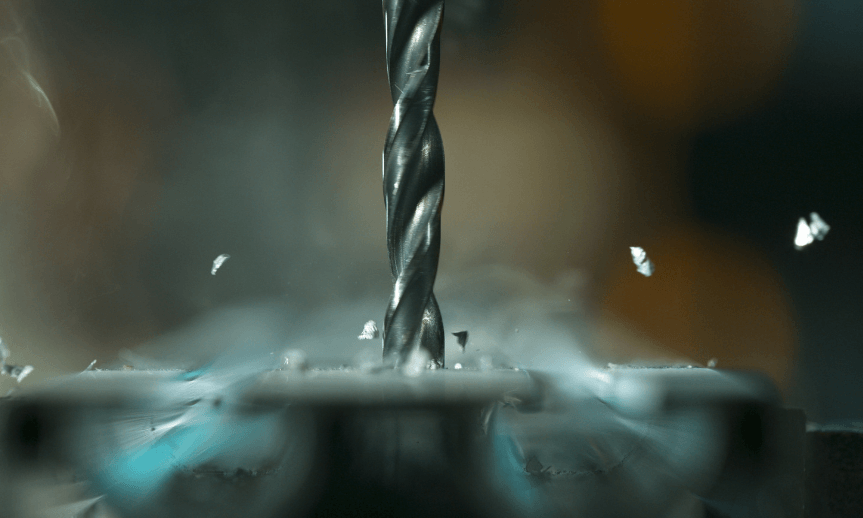
n = (1 000 × vc) / (3,14 × D)
V něm n představuje počet otáček za minutu, vc řeznou rychlost v metrech za minutu a D průměr vrtáku v milimetrech.
- Pokud například vrtáte otvor o průměru 8 mm při řezné rychlosti 25 m/min, vychází přibližně 995 otáček za minutu.
Vedle otáček rozhoduje také přítlak. Příliš slabý přítlak může vést k tření místo řezání, nadměrný zase k poškození vrtáku. Správně nastavený nástroj odebírá materiál plynule a vytváří třísky.
Řezný olej a chladicí kapalina
Při vrtání do oceli vzniká teplo, které urychluje opotřebení břitů. Proto má smysl používat vhodnou řeznou kapalinu, zejména při vrtání silnějších materiálů nebo většího množství otvorů.
- V domácí dílně dobře poslouží speciální řezný olej určený pro vrtání kovů. Nanáší se přímo do místa řezu, snižuje tření a pomáhá odvádět teplo. Při jednotlivých otvorech obvykle stačí menší množství, které podle potřeby doplňujete.
- V profesionálních dílnách se často používají vodou ředitelné chladicí emulze. Ty kromě mazání zajišťují účinný odvod tepla a při vhodném způsobu přívodu také pomáhají s odplavováním třísek.
Pro pravidelné vrtání nepoužívejte běžný univerzální mazací sprej jako plnohodnotnou náhradu řezné kapaliny. Nemusí mít dostatečné mazací vlastnosti pro obrábění a některé přípravky jsou navíc hořlavé.
Jak správně vrtat do ocelového plechu?
Vrtání plechů má oproti silnějším profilům několik zvláštností. Tenký materiál má tendenci vibrovat, prohýbat se a při průchodu vrtáku se může zachytit o jeho břity.
Nejprve si přesně označte místo otvoru. U běžného ocelového plechu lze použít důlčík, který vytvoří malou prohlubeň a pomůže zabránit sklouznutí vrtáku. Plech následně pevně upněte svěrkami k pracovnímu stolu nebo vhodné podložce.
- Pro otvory menších průměrů postačí kvalitní spirálový vrták. U tenkých plechů a větších otvorů však může být praktičtější stupňovitý vrták, který umožňuje postupné zvětšování otvoru a obvykle zanechává čistší okraj.
- U silnějších plechů lze větší otvor předvrtat menším vrtákem. Předvrtání ale nepřehánějte. Příliš velký pilotní otvor může zhoršit vedení následného vrtáku.
Zvláštní pozornost si zaslouží mořené plechy. Jejich povrch byl chemicky zbaven okují vznikajících při válcování za tepla. Oproti běžným černým plechům tak mají čistší povrch, který usnadňuje přípravu pro další zpracování.
Atreon TIP: Moření však samo o sobě nemění základní tvrdost oceli. Při vrtání proto stále rozhoduje konkrétní jakost, tloušťka materiálu a použitý nástroj. Například mořené plechy S235, S355 nebo DD11 se mohou z hlediska obrobitelnosti lišit.
Nejčastější chyby při vrtání do oceli
Pokud se vrtání nedaří, bývá problém zpravidla v některém ze základních pracovních postupů.
- Vrták píská a téměř nevrtá. Pravděpodobně je tupý, má nevhodné otáčky nebo nedostatečný přítlak. Zkontrolujte ostří, snižte otáčky a podle potřeby přidejte řezný olej.
- Vrták se rychle zahřívá. Příčinou může být příliš vysoká řezná rychlost, nedostatečné mazání nebo špatný odvod třísek. U hlubších otvorů vrták pravidelně vytahujte, aby se třísky mohly uvolnit.
- Otvor je nepřesný nebo má otřepy. Často jde o důsledek nedostatečného upnutí materiálu, vychýlení vrtáku nebo nevhodné geometrie nástroje. Pomoci může přesné označení středu a použití stojanové vrtačky.
- Vrták se při dokončení otvoru zasekne. K tomu dochází zejména při průchodu tenkým plechem. Před provrtáním poslední vrstvy snižte přítlak a zajistěte dostatečně pevné upnutí obrobku.
Při práci vždy používejte ochranné brýle a třísky odstraňujte kartáčem až po zastavení stroje. Rukavice ani volný oděv nepatří do blízkosti rotujícího vrtáku.
Kvalitní vrtání do oceli není otázkou síly ani co nejvýkonnější vrtačky
Důležitější je ostrý vrták vhodný pro konkrétní materiál, správně nastavené otáčky, přiměřený přítlak a dostatečné mazání.
Pokud pracujete s ocelovými plechy, nepodceňujte jejich upevnění a výběr vhodného nástroje podle tloušťky materiálu. I běžnou vrtačkou pak můžete dosáhnout čistého a přesného otvoru bez zbytečného poškození vrtáku.
Pro své zámečnické a konstrukční projekty můžete vybírat z nabídky ocelových plechů ATREON, včetně mořených materiálů připravených k dalšímu zpracování.
Čtěte dál:
Galvanická koroze: Co se stane, když spojíte hliník a ocel?
Jak začít kariéru v CNC bez zkušeností: Od obsluhy stroje k programování
Mořené plechy. Zjistěte, kdy se vyplatí čistší povrch oceli
© Atreon